特性要因図(Cause-and-Effect Diagram)は、ある結果に影響すると考えられる要因を洗い出し、その関係を体系的に整理するための分析手法です。図の形が魚の骨に似ていることから「フィッシュボーン図(Fishbone Diagram)」とも呼ばれ、考案者である石川馨(Kaoru Ishikawa)の名前から「石川ダイアグラム(Ishikawa Diagram)」とも呼ばれます。
特性要因図は、日本で発展した品質管理の代表的な手法であり、QC七つ道具の一つです。もともとは製造現場で製品不良や工程のばらつきなどの原因を調べるために利用されてきましたが、現在では業務改善、サービス品質、ITシステムの障害分析、医療安全などにも応用されています。
この手法の基本的な考え方は、ある問題が起きたとき、その原因を最初から一つに決めるのではなく、さまざまな角度から原因候補を洗い出し、関係を整理することです。
ただし、特性要因図に描かれた要因は、必ずしも実際の原因であることが確認されているわけではありません。特性要因図は、問題の原因についての仮説を可視化する方法であり、因果関係を証明する方法ではありません。 この区別を理解することが、手法を適切に利用するうえで重要です。
特性要因図の基本構造
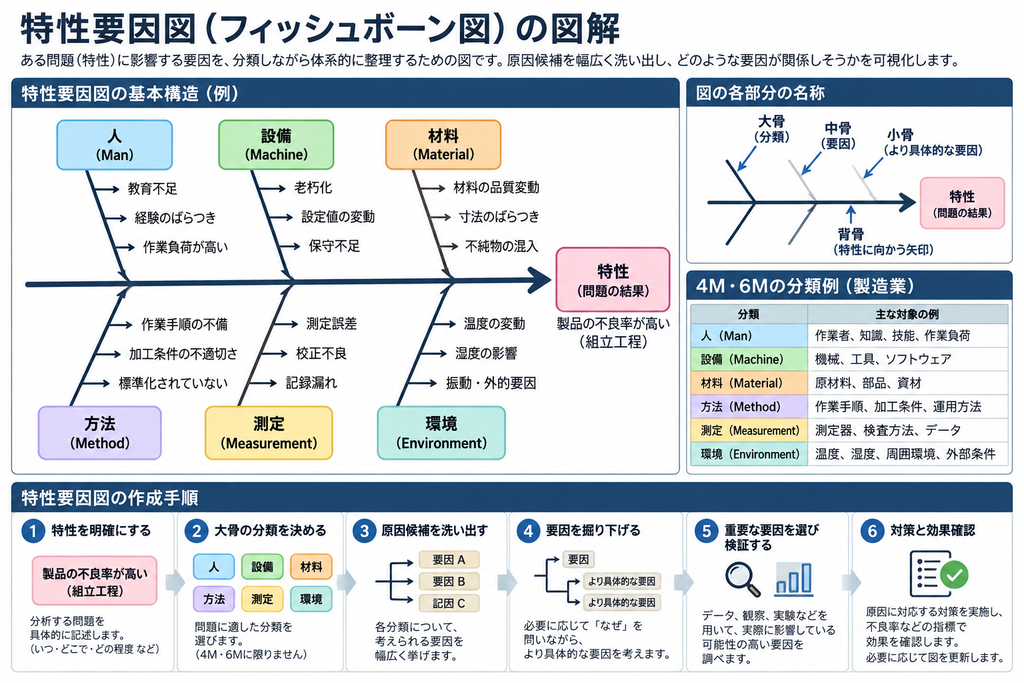
特性要因図では、分析したい結果を「特性(Effect)」と呼び、それに影響すると考えられる条件や事象を「要因(Cause)」と呼びます。
図の右側に分析対象となる特性を配置し、左側から右側へ向かう一本の大きな矢印を描きます。これが魚の「背骨」に相当します。
背骨に接続する大きな枝を「大骨」、そこから分岐する枝を「中骨」、さらに細かく分岐する枝を「小骨」と呼びます。
大骨には、通常、要因を整理するための主要な分類を配置します。中骨や小骨には、その分類に属する具体的な要因を記述します。
例えば、「製品の不良率が高い」という特性について、材料、設備、作業方法、測定、作業者、環境などの観点から要因を整理できます。
この構造には二つの役割があります。第一に、原因候補を幅広く洗い出し、見落としを減らすことです。第二に、要因を階層的に整理することで、どのような条件が問題に関係している可能性があるかを把握しやすくすることです。
なお、大骨が分類名である場合、そこから伸びる線は必ずしも厳密な因果関係を表していません。「設備」という分類が「製品不良」を直接引き起こすわけではなく、設備に関係する具体的な故障や設定条件などが原因候補になります。
したがって、特性要因図は、要因の分類構造と、仮説としての因果関係が組み合わされた図と理解できます。
4M・6Mによる要因の分類
製造業では、要因を整理する際に4Mや6Mという分類がよく使用されます。
4Mは、Man、Machine、Material、Methodの四つです。これにMeasurementとMother Nature(Environment)を加えたものが6Mです。
| 分類 | 主な対象 | 原因候補の例 |
|---|---|---|
| Man(人) | 作業者、知識、技能、作業負荷 | 教育不足、判断のばらつき、人員配置 |
| Machine(設備) | 機械、工具、ソフトウェア | 設備の劣化、設定不良、故障 |
| Material(材料) | 原材料、部品、資材 | 材料の品質変動、不純物、寸法差 |
| Method(方法) | 作業手順、加工条件、運用方法 | 手順の不備、加工条件の不適切さ |
| Measurement(測定) | 測定器、検査方法、データ | 測定誤差、校正不良、記録漏れ |
| Mother Nature / Environment(環境) | 温度、湿度、周囲環境、外部条件 | 温度変動、湿度、振動、外部の影響 |
この分類は、製造工程の問題を体系的に考える際には便利です。しかし、すべての問題に6Mを適用する必要はありません。
例えば、顧客サポートの問題を分析する場合には、「業務プロセス」「情報」「システム」「人員・技能」「業務量」「管理体制」などに分類した方が自然でしょう。
また、ソフトウェア障害であれば、「アプリケーション」「インフラ」「データ」「設定」「運用」「外部サービス」などの分類が考えられます。
分類の役割は、原因候補の発見を助けることです。したがって、問題に適した分類を選ぶことが重要であり、4Mや6Mを守ること自体が目的ではありません。
特性要因図の作成手順
1. 分析する特性を明確にする
最初に、何について原因を調べたいのかを明確にします。
「品質が悪い」「仕事が遅い」という表現では、対象が広すぎます。できれば、現象が起きた場所、日時、頻度、程度などを具体的にします。
例えば、「製品の不良率が高い」よりも「組立工程で発生する締結不良が、直近1か月で全生産数の3%を占めている」と記述した方が、原因を検討しやすくなります。
ここで重要なのは、最初から原因を決めつけないことです。「作業者の注意不足による締結不良」と書いてしまうと、原因を検証する前に結論を導入してしまいます。
特性は、観察された結果として表現することが望ましいでしょう。
2. 大骨となる分類を決める
次に、原因候補を考えるための主要な分類を決めます。
製造現場であれば4Mや6Mを利用できますが、業務やサービスの問題であれば独自の分類を設定しても構いません。
分類の数を厳密に決める必要はありません。ただし、分類が多すぎると図が複雑になり、少なすぎると異なる性質の要因が一緒になってしまいます。
最初から完全な分類を作る必要はなく、原因候補を出しながら分類を修正しても構いません。
3. 原因候補を幅広く洗い出す
それぞれの分類について、特性に影響している可能性がある要因を考えます。
ブレインストーミングなどを利用し、複数の関係者から意見を集めることもできます。
例えば、設備に関する要因であれば、機械の摩耗、設定値の変動、保守不足、異常検知の不備などが考えられます。
この段階では、最初から重要な原因だけに絞り込まない方がよいでしょう。見落としていた要因を発見することが目的だからです。
ただし、思いついた説明をすべて事実として扱わないようにします。観察によって確認された情報と、推測に基づく原因候補を区別して記録することが望まれます。
4. 「なぜ」を問いながら要因を掘り下げる
大骨に配置した要因について、さらに具体的な原因候補を考えます。
例えば、設備の設定値が不適切だった場合、「なぜ設定値が不適切だったのか」を調べます。
設定手順に問題があったのか、必要な情報が記録されていなかったのか、設定値を確認する仕組みがなかったのか、といった方向へ掘り下げます。
これは5 Whys(なぜなぜ分析)と共通する考え方です。
ただし、必ずしも一つの原因だけを追跡する必要はありません。複数の原因候補を並行して検討し、それぞれについて必要な深さまで調べます。
5. 重要な原因候補を選ぶ
原因候補を洗い出した後、実際の問題にどの程度関係していそうかを検討します。
この段階では、現場の観察、過去の不良記録、設備ログ、検査結果などを参照します。
例えば、特定の設備で不良が集中しているのであれば、設備条件を優先的に調べる根拠になります。一方、設備に関係なく特定の材料ロットで不良が発生しているなら、材料側の要因が重要かもしれません。
経験者の意見や投票で調査の優先順位を決めることもできますが、投票数が多いことは原因が正しいことを意味しません。
6. 原因を検証する
重要な候補について、実際に原因であるかを調べます。
調査方法は問題の性質によって異なります。測定データの比較、設備条件の確認、実験、工程観察、統計解析などが考えられます。
例えば、温度が不良率に影響しているという仮説があれば、温度と不良率の関係を確認できます。ただし、相関が見つかっただけでは因果関係が証明されたことにはなりません。他の条件を考慮し、必要に応じて実験による確認を行います。
7. 対策と効果確認を行う
原因が十分に確認できたら、適切な対策を実施します。
対策の実施後には、不良率、作業時間、故障件数などが改善したかを確認します。
効果が得られなければ、原因の仮説や対策の方法を再検討します。分析結果を一度作って終わりにするのではなく、新しい情報に応じて特性要因図を更新することが望まれます。
実践例 ― 顧客への初回回答が遅れる原因を分析する
顧客からの問い合わせに対する初回回答が遅れるという問題を考えます。
分析対象となる特性を「初回回答が社内基準の24時間を超過する」とします。ここでの基準や事例は説明用の仮定です。
製造業向けの6Mをそのまま使用するのではなく、顧客サポート業務に適した分類を設定します。
| 大骨(分類) | 原因候補 | さらに掘り下げた要因の例 |
|---|---|---|
| 業務プロセス | 案件の割り当てが遅い | 自動振り分け失敗時の処理手順がない |
| 情報 | 必要な情報が不足する | 問い合わせフォームで製品名が任意入力になっている |
| システム | 通知が届かない | 通知設定の不備、エラーの監視不足 |
| 人員・技能 | 対応できる担当者が限られる | 特定製品の知識が一部の担当者に集中している |
| 業務量 | 問い合わせが集中する | 特定時期に件数が増え、処理能力を超える |
| 管理体制 | 遅延の発見が遅れる | 未対応案件を監視する指標や仕組みがない |
これらは、原因の候補として考えられるものであり、実際に確認された事実ではありません。
例えば「製品名が任意入力になっている」という要因は、入力フォームの仕様を確認すれば事実かどうか判断できます。しかし、それが初回回答の遅延にどれだけ影響しているかは、さらに調査が必要です。
製品名が未入力だった問い合わせと、入力されていた問い合わせの処理時間を比較すれば、仮説を検討するための情報が得られるでしょう。
また、原因は一つに限定されません。自動振り分けが正しく機能していても、問い合わせの集中や担当者不足によって遅延する場合があります。
特性要因図を用いることで、このような複数の原因候補を一つの問題に関連づけて整理できます。
特性要因図の長所
特性要因図の第一の長所は、原因候補を幅広く検討できることです。最初に思いついた原因だけを追究するのではなく、異なる分類を手がかりにして要因を洗い出せます。
第二に、複数の関係者が持つ知識を統合しやすいことです。設備担当者、製造担当者、品質管理担当者などがそれぞれの視点から要因を提案できます。
第三に、原因候補を階層的に整理できることです。抽象的な分類から具体的な条件へと掘り下げることで、調査すべき対象を明確にしやすくなります。
第四に、特別なソフトウェアや高度な数理知識がなくても使用できることです。ホワイトボードや紙を使って実施でき、組織内で分析結果を共有することも容易です。
特性要因図の限界
描かれた要因が真の原因とは限らない
特性要因図では、推測によって挙げられた要因も図の中に配置されます。
そのため、完成した図を見ただけでは、どの要因が実際に影響しているのかわかりません。図の見た目が整っていると、原因の分析が完了したように感じられることがありますが、それは誤解です。
要因を整理することと、要因の影響を実証することは別の作業です。
分類によって発想が制限される
4Mや6Mは便利な分類ですが、分類を先に固定すると、それに当てはまらない要因を見落とす可能性があります。
例えば、製造工程の問題であっても、製品の設計、取引先との契約条件、組織間の情報伝達などが重要な原因となる場合があります。
分析対象に応じて分類を変更したり、分類されていない原因候補を一時的に残したりすることが必要です。
要因間の相互作用を表現しにくい
特性要因図は、複数の要因が一つの結果へ影響する構造を整理するのに適しています。
しかし、現実には要因同士が相互作用することがあります。
例えば、作業者の負荷が高まると作業ミスが増え、ミスの増加によって手直し作業が発生し、さらに作業負荷が高まるという循環的な関係が考えられます。
こうしたフィードバック構造は、通常の特性要因図では十分に表現できません。
また、複数の要因が同時に成立した場合だけ不具合が発生するような条件も、魚の骨の図だけでは正確に表現しにくい場合があります。
このような問題には、FTA、因果ループ図、ベイジアンネットワークなどが適していることがあります。
要因の重要性を数値的に示すものではない
特性要因図では、多くの要因を一つの図に整理できますが、個々の要因が結果に与える影響の大きさを自動的に求めることはできません。
枝の太さや長さ、記載された位置によって、影響の大きさが決まるわけではありません。
重要性を評価するには、頻度、影響度、関連する測定値などを別途調べる必要があります。
人間の判断に依存する
どの原因候補を挙げるか、どの分類に配置するか、どの要因を重要と考えるかは、分析者の経験や認識に影響されます。
熟練した作業者と管理者では、問題について異なる説明を考えるかもしれません。
この違いは必ずしも悪いことではありませんが、合意した説明が正しい原因であるとは限りません。異なる意見を、調査すべき複数の仮説として保持することも重要です。
5 Whysとの違いと組合せ
特性要因図と5 Whysは、いずれも原因分析のための手法ですが、重点が異なります。
5 Whysは、一つの現象について「なぜ」を繰り返すことで原因を深く掘り下げる方法です。一方、特性要因図は、一つの結果に関係するさまざまな原因候補を幅広く洗い出し、整理する方法です。
この違いは、原因の探索における「幅」と「深さ」と考えることができます。
特性要因図で多くの原因候補を洗い出し、その中の重要な要因に5 Whysを適用すれば、幅広い探索と個別の原因の掘り下げを組み合わせられます。
ただし、5 Whysによって得られた答えも、検証前は仮説です。二つの手法を組み合わせたからといって、自動的に正しい原因へ到達するわけではありません。
他の品質管理・原因分析手法との関係
特性要因図は、原因分析に関連する他の手法と組み合わせて利用できます。
| 手法 | 主な目的 | 特性要因図との関係 |
|---|---|---|
| 5 Whys | 個別の原因を深く調べる | 要因の掘り下げ |
| パレート図 | 発生頻度や損失の大きい項目を把握する | 重点調査対象の選定 |
| チェックシート | 現場の事実を記録・集計する | 原因仮説の検討に必要なデータ収集 |
| 散布図 | 二つの変数の関係を視覚化する | 要因と結果の関連性の確認 |
| 実験計画法(DOE) | 条件を操作して効果を検証する | 原因仮説の実験的な検証 |
| FTA(故障の木解析) | 故障の発生条件を論理的に分析する | 要因の組合せの検討 |
| FMEA | 故障モードと影響、リスクを評価する | 不具合の予防と対策の優先順位付け |
| システム思考 | 要因間の相互作用や循環構造を把握する | 特性要因図で表しにくい関係の分析 |
これらをすべて使用する必要はありません。問題の性質、データの有無、分析に求められる精度などに応じて、必要な方法を選択します。
特性要因図とKJ法の違い
特性要因図とKJ法は、いずれも多数の情報を整理する方法ですが、目的と構造が異なります。
特性要因図では、最初に分析する特性を決め、その結果に影響すると考えられる要因を洗い出します。基本的な目的は、特定の結果について原因候補を整理することです。
一方、KJ法では、観察や記録などから得られた情報をもとに、内容の近さや意味のまとまりを発見し、その関係から新しい見方を形成することを目指します。
KJ法では、整理する段階で、何が中心的な問題なのかが新たに見えてくる場合があります。
したがって、原因を調べたい現象が明確な場合には特性要因図が適していますが、問題の構造自体がまだわかっていない場合には、KJ法などによって情報を整理するところから始める方が適切なこともあります。
AI時代の特性要因図 ― 原因候補の整理から検証へ
特性要因図は、LLMによる支援を導入しやすい手法の一つです。
問題を自然言語で記述すれば、LLMは複数の観点から原因候補を生成し、分類し、階層的に整理できます。従来は関係者が時間をかけて行っていた原因候補の洗い出しを、AIが補助することが考えられます。
しかし、LLMが生成する原因候補は、一般的な知識や類似事例に基づく推測である場合があります。実際の現場の状況を観察していなければ、個別の問題について正しい原因を判断できません。
例えば、工場の不良原因について質問すると、AIは「作業者の教育不足」「設備の保守不足」「材料のばらつき」といった一般的な候補を挙げるかもしれません。しかし、それらが当該工場で発生しているかどうかは別問題です。
AIによる分析を実用的にするには、単に魚の骨を自動生成するだけでなく、原因候補と事実を対応づける必要があります。
原因候補を複数の観点から生成する
まず、問題と利用可能な情報を与え、AIに原因候補を提案させます。
4Mや6Mだけでなく、問題に適した分類を生成させることも可能です。
また、従来の分類では見落とされやすい要因がないか、別の観点から再検討させることもできます。
観察された事実と推測を区別する
原因候補ごとに、その根拠となる情報を記録します。
例えば「設備の温度が高かった」という事実が測定記録によって確認されていても、「温度が高かったために不良が増えた」という因果関係は、まだ仮説である可能性があります。
両者を区別することで、AIが生成した説明を検証済みの原因と誤認することを防げます。
原因候補の検証状況を管理する
各要因について、次のような状態を管理することが考えられます。
- 未検証:原因として考えられるが、確認されていない。
- 調査中:観察や測定による確認を進めている。
- 支持する証拠あり:仮説を支持する情報が得られている。
- 否定する証拠あり:仮説と矛盾する情報が得られている。
- 検証済み:定めた検証基準を満たしている。
この状態を図の表示にも反映すれば、単なる原因候補の一覧ではなく、分析の進捗を確認できるようになります。
ただし、「検証済み」という状態も、どの条件・範囲において何を確認したのかを記録する必要があります。
他の分析手法と連携する
特性要因図で整理した要因を、5 Whys、実験計画法、統計解析、FTAなどへ引き継ぐことができます。
例えば、特定の要因を選択して5 Whysで掘り下げる、測定データがある要因について散布図を作成する、複数要因の交互作用を実験計画法で調べる、といった操作が考えられます。
これにより、特性要因図を単独の図表作成ツールとしてではなく、原因分析全体の入口として利用できます。
ThinkNaviでの位置づけ
ThinkNaviでは、特性要因図を代表的な問題原因分析手法として紹介し、5 Whysなどの関連技法と組み合わせて利用できるようにすることを目指します。
ThinkNavi Freeでは、分析する特性の入力、要因の追加、階層構造の編集、分類の変更、重要な要因のマーキング、根拠の記録などを行う手入力型ツールが考えられます。
さらに、各要因について仮説の状態や調査結果を保存できれば、特性要因図を作成して終わるのではなく、その後の原因検証にも利用できます。
有償のLLM活用版では、問題記述からの原因候補の抽出、異なる観点からの要因生成、分類の支援、5 Whysによる掘り下げ、調査方法の提案、根拠の不足や矛盾の指摘などが考えられます。これらは将来の機能構想であり、現在提供されている機能を示すものではありません。
また、特性要因図の構造をそのまま固定する必要もありません。複数の要因が相互作用する場合には、因果関係のネットワークやベイジアンネットワークなど、より適した形式へ展開できる可能性があります。
特性要因図の本質的な価値は、魚の骨の形をした図を完成させることではなく、一つの問題に対して考えられる原因を広い視野から整理し、何を調べれば問題の理解が進むのかを明確にすることです。
関連ページ
- 5 Whys(なぜなぜ分析)|「なぜ」を繰り返して問題の原因を探る
- ブレインストーミング|判断をいったん止めて発想の量を増やす
- KJ法|断片的な情報から意味のある全体像を組み立てる
- 問題を発見し、問いを立て直す
- アブダクション|もっともらしい説明を考える
- 批判的思考|主張と根拠を吟味する
- システム思考|相互依存と時間変化を考える
- ベイジアンネットワーク|条件付き確率から推論する
- 実験計画法(DOE)― 複数の要因とその交互作用を調べるための実験設計
- FMEA・FTA
参考文献・関連資料
- 石川馨『品質管理入門』日科技連出版社。
- Kaoru Ishikawa, Guide to Quality Control, Asian Productivity Organization, 1976.
- Nancy R. Tague, The Quality Toolbox, 2nd ed., ASQ Quality Press, 2005.
- 日本科学技術連盟 ― QCストーリー・QC手法
- 日科技研 ― 特性要因図とは(QC七つ道具)
- American Society for Quality — Fishbone Diagram
- Institute for Healthcare Improvement — Cause and Effect Diagram